Klausyk NNP.LT
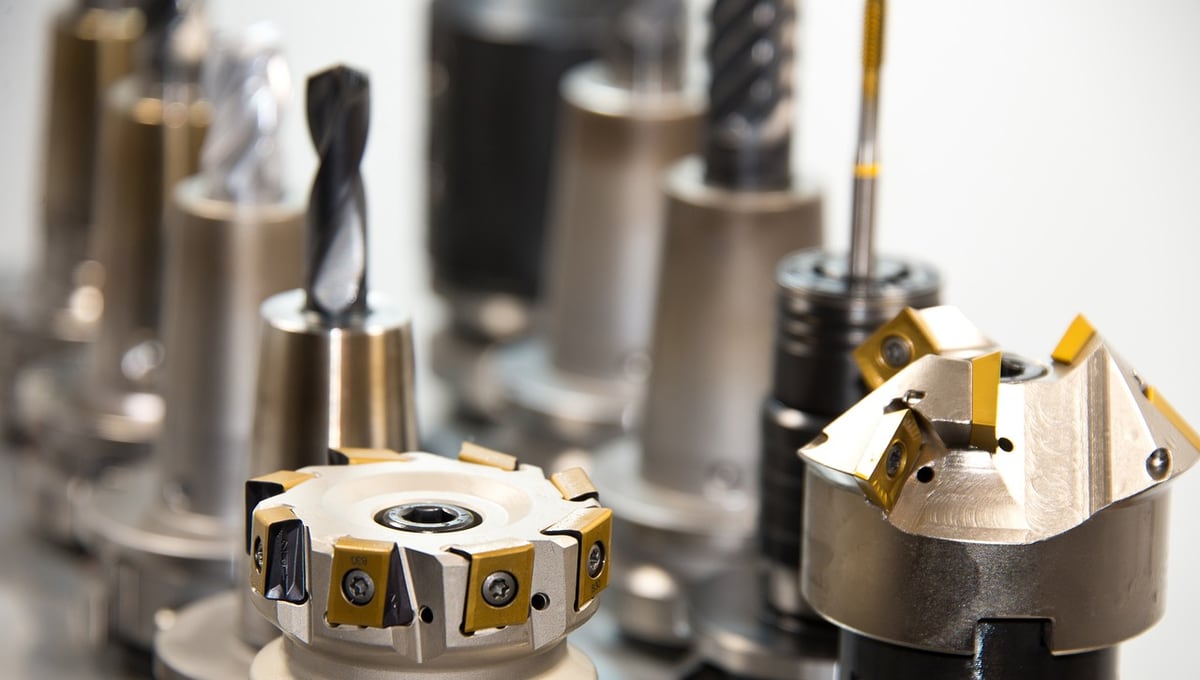
Švedijos bendrovės „Seco Tools“ pristatyta nauja tekinimo plokštelė gali būti aktuali ir Lietuvos metalo apdirbimo įmonėms, kurioms svarbus stabilus CNC staklių darbas, mažesnės įrankių sąnaudos bei aiškesnis gamybos planavimas. Fagerstoje įsikūrusi pjovimo įrankių gamintoja rugsėjo 29–30 dienomis oficialiai pristatė CVD danga padengtą „Duratomic“ tekinimo plokštelių markę TP3502, skirtą ISO P grupės plienui. Ši grupė apima vieną dažniausių apdirbamų medžiagų gamyboje, todėl naujos markės tikslas nėra vien siaura techninė naujovė: ji orientuota į prognozuojamesnį darbą tada, kai pjovimas nėra tolygus ir įrankiui tenka nuolat atlaikyti kintančią apkrovą.
TP3502 priskiriama ISO P35 diapazonui. Gamintojas ją numatė mažai ir daug legiruotiems plienams, daliai nerūdijančių plienų, kaliojo ketaus bei miltelinės metalurgijos komponentams apdirbti. Toks medžiagų sąrašas rodo, kad plokštelė kuriama bendresnėms plieno tekinimo užduotims, o ne vienam siauram ruošinių tipui. ISO P35 pozicija svarbi dėl to, kad ši klasė skirta suderinti atsparumą ir universalumą: įrankis turi veikti skirtingomis apkrovomis, kai gamyboje keičiamos detalės, naudojamos kitos plieno rūšys arba tenka apdirbti skirtingų savybių ruošinius.
Naujoji markė pakeičia ankstesnės kartos TP3501. Pagrindinis numatytas pokytis – kontroliuojamas dėvėjimosi profilis ir ilgesnis tarnavimo laikas, ypač dirbant pertrūkių turinčio pjovimo sąlygomis. Pertraukiamas pjovimas reiškia, kad briauna ne nuolat liečiasi su ruošiniu, o periodiškai patiria smūginę apkrovą. Tokiose situacijose įrankio patikimumą lemia ne tik galimybė pjauti sparčiai, bet ir gebėjimas išlaikyti nuspėjamą būklę per visą naudojimo ciklą. TP3502 koncepcija siejama būtent su tokio proceso stabilumu: mažiau netikėtai kintantis dėvėjimasis leidžia lengviau nustatyti, kada briauną reikia pakeisti.
„Seco“ pasaulinis bendrojo ISO tekinimo produktų vadovas Mikaelis Lindholmas nurodė, kad TP3502 suteikia gamintojams galimybę didinti pjovimo parametrus ir kartu paprasčiau planuoti gamybą. Šis teiginys svarbus ne vien dėl didesnio greičio. Tekinimo ceche planavimą apsunkina situacijos, kai įrankio tarnavimo pabaiga sunkiai prognozuojama ir dėl to keičiasi numatyta staklių apkrova. Jei plokštelė dėvisi valdomiau, galima nuosekliau organizuoti briaunų keitimą ir mažinti neplanuotų proceso korekcijų poreikį. Apie pristatymo laiką, TP3502 paskirtį ir šį gamintojo vertinimą rugsėjo 30 dieną paskelbta pramonės naujienų pranešime.
Vienas ryškiausių TP3502 sprendimų – chromo spalvos, maždaug 0,1 mikrometro storio sluoksnis, skirtas panaudotai briaunai atpažinti. Šis sprendimas leidžia operatoriui greičiau matyti, kuri iš kelių plokštelės pjovimo briaunų jau buvo naudota. Plokštelės dažnai turi daugiau nei vieną darbinę briauną, todėl netikslus jų įvertinimas gali lemti dvi priešingas problemas: arba toliau naudojama jau nudilusi briauna, arba dar tinkama briauna be reikalo nurašoma. Apie 0,1 mikrometro sluoksnis yra itin plonas, tačiau jo paskirtis praktiška – ne keisti ruošinio geometriją, o suteikti vizualų signalą kasdieniame staklių aptarnavimo darbe.
Tokio žymėjimo ekonominę reikšmę paaiškina pačios „Seco Tools“ tyrimų duomenys: maždaug 10 proc. gamyklose išmetamų tekinimo plokštelių briaunų lieka visai nepanaudotos. Kitaip tariant, iš dešimties nurašomų briaunų vidutiniškai viena gali būti tinkama darbui, tačiau prarandama todėl, kad jos būklė nebuvo aiškiai atpažinta. Chromo spalvos panaudotos briaunos aptikimo sprendimas skirtas būtent šiai spragai mažinti. Jis nėra pažadas, kad kiekvienas įrankis tarnaus ilgiau nepriklausomai nuo sąlygų, bet padeda operatoriui išnaudoti visas dar tinkamas plokštelės pjovimo puses ir taip mažinti išvengiamas įrankių sąnaudas.
TP3502 taip pat integruotas „Data Matrix“ kodas. Jis skirtas skaitmeniniam gaminio atsekamumui ir atliepia gamybos skaitmenizavimo poreikius. Maža kodinė žyma ant įrankio leidžia identifikuoti konkretų gaminį tada, kai įrankių duomenys jungiami su skaitmeninėmis gamybos valdymo sistemomis. Šiuolaikinėje CNC aplinkoje įrankio parinkimas nėra tik fizinis plokštelės įstatymas į laikiklį: svarbu tiksliai žinoti, koks komponentas naudojamas, ir nuosekliai susieti jį su technologine operacija. „Data Matrix“ kodas TP3502 atveju papildo fizines dangos savybes informacijos sluoksniu, kuris skirtas gaminio identifikavimui.
Skaitmeninis atsekamumas ir panaudotos briaunos žymėjimas sprendžia skirtingas, bet susijusias užduotis. Vienas sprendimas padeda žmogui prie staklių atpažinti briaunos naudojimo būklę, kitas – identifikuoti patį gaminį duomenų grandinėje. Todėl TP3502 pristatoma ne vien kaip nauja CVD dangos markė. Joje sujungiami įrankio eksploatavimo, duomenų valdymo ir medžiagų taupymo aspektai. Lietuvos metalo apdirbimo bendrovėms tai aktualu kaip tarptautinės įrankių rinkos kryptis: gamintojai vis dažniau siūlo komponentus, kurių vertė vertinama ne tik pagal pjovimo savybes, bet ir pagal tai, kaip lengvai juos galima sekti bei efektyviai naudoti dirbtuvėse.
Gaminant TP3502 naudojami perdirbti milteliai, o pati plokštelė įtraukta į „Seco“ atpirkimo ir perdirbimo programą. Šie du elementai apima skirtingus produkto gyvavimo etapus. Perdirbtų žaliavų panaudojimas susijęs su gamyba, o atpirkimo programa – su naudotų įrankių grąžinimu po eksploatacijos. Toks modelis skirtas mažinti atliekų kiekį ir išlaikyti vertingas įrankių medžiagas apyvartoje. Techninės plokštelės nėra įprasta vienkartinė vartojimo prekė: jų naudojimo laikas baigiasi dėl dėvėjimosi, tačiau tai nereiškia, kad medžiaginė vertė visiškai išnyksta. Programa numato kelią šiai žaliavai sugrįžti į perdirbimo grandinę.
TP3502 tvarumo argumentas ypač aiškiai susijęs su minėtais 10 proc. nepanaudotų briaunų. Perdirbimas svarbus tuomet, kai įrankis jau tikrai nebetinkamas darbui, tačiau pirmesnis žingsnis – neleisti nurašyti tinkamos briaunos. Todėl plona chromo spalvos danga ir atpirkimo programa nėra atskiros iniciatyvos. Pirmoji gali padėti ilgiau ir tiksliau naudoti įrankį, o antroji suteikia galimybę atsakingiau tvarkyti medžiagas, kai jų eksploatacinis ciklas jau baigėsi. Toks eiliškumas svarbus gamyklose, kuriose įrankių naudojimo sprendimai tiesiogiai lemia ir gamybos kaštus, ir atliekų srautus.
TP3502 remiasi „Duratomic“ technologijos istorija, kuri prasidėjo 2006 metais, o 2007-aisiais buvo išplėsta. „Seco“ patentuota technologija rinkai buvo pristatyta kaip pirmoji pramonėje aliuminio oksido, arba Al2O3, danga, kurios struktūra valdoma atominiame lygmenyje. Šis apibūdinimas nusako ne vien dangos cheminę sudėtį. Esmė ta, kad dangos struktūros savybės formuojamos labai tiksliame, atomų mastelio lygmenyje, siekiant pritaikyti ją konkrečioms apdirbimo apkrovoms. Nuo 2006 metų iki 2026 metų pristatymo praėjo du dešimtmečiai, todėl TP3502 pateikiama kaip naujas ilgesnės dangų vystymo krypties etapas.
Ankstesnių „Duratomic“ kartų rezultatai suteikia palyginamąjį kontekstą naujai markei. TP2501, TP1501 ir TP0501 tekinimo plokštelės buvo siejamos su bent 20 proc. didesniu apdirbimo našumu, palyginti su pirmosiomis TP2500, TP1500 ir TP0500 serijomis. Šis istorinis palyginimas nereiškia, kad TP3502 automatiškai žadamas toks pat 20 proc. šuolis: naujos plokštelės paskirtis akcentuoja stabilumą, kontroliuojamą dėvėjimąsi ir darbą pertraukiamo pjovimo sąlygomis. Vis dėlto ankstesnių serijų skirtumas rodo, kad „Duratomic“ šeimoje dangų konstrukcija jau buvo siejama su apčiuopiamais našumo rodikliais, o ne vien su laboratoriniu technologijos aprašymu.
Technologijos plėtrą matyti galima ir kitose „Seco“ produktų grupėse. Nerūdijančio plieno tekinimui skirtoje TM serijoje – TM1501, TM2501 ir TM3501 – siūlomos iš viso 479 skirtingos plokštelių konfigūracijos. Toks skaičius rodo, kiek daug sprendimų reikia skirtingiems apdirbimo scenarijams: plokštelė parenkama ne vien pagal medžiagos pavadinimą, bet ir pagal operaciją, geometriją bei reikiamą stabilumą. Tuo metu sriegimo įrankiuose naudojama TM4000 danga su „Duratomic“ sluoksniu leidžia pasiekti iki 15 proc. didesnį sriegimo greitį, palyginti su senesnėmis sriegimo linijomis. Šie du skaičiai – 479 ir iki 15 proc. – parodo, kad technologija taikoma plačiau nei vien TP3502 plieno tekinimo markėje.
Naujoji TP3502 todėl išsiskiria ne vien CVD dangos pavadinimu. ISO P35 klasė apima kelias ruošinių grupes, ankstesnę TP3501 ji keičia siekdama nuspėjamesnio dėvėjimosi, chromo spalvos sluoksnis padeda nepalikti neišnaudotų briaunų, o „Data Matrix“ kodas įtraukia įrankį į skaitmeninę atsekamumo grandinę. Prie to pridedami perdirbti milteliai ir atpirkimo bei perdirbimo programa. Tokia visuma rodo gamybos įrankių rinkos kryptį: našumas vertinamas kartu su galimybe stabiliau planuoti staklių darbą, taupiau naudoti briaunas ir geriau valdyti medžiagas po jų naudojimo.
Lietuvos pramonės įmonėms tai nėra vietinės rinkos reguliavimo ar valstybės paramos naujiena, bet tai yra pasaulinės mechaninio apdirbimo technologijų rinkos pokytis. Įmonėms, dirbančioms su plieninėmis detalėmis, aktualiausia TP3502 dalis gali būti ne vien galimybė kelti pjovimo parametrus, bet ir praktinis siekis išvengti neplanuotų įrankio keitimų bei nepanaudotų briaunų nurašymo. Būtent šioje vietoje nauja markė sieja tris iš pirmo žvilgsnio skirtingus tikslus – gamybos našumą, proceso skaitmenizavimą ir mažesnį medžiagų švaistymą – į vieną tekinimo įrankio sprendimą.
Vienas įrankis – keli gamybos sprendimai
TP3502 pristatymas rodo, kad 2026 metais tekinimo plokštelės vertė nebėra vertinama vien pagal tai, kiek ilgai ji pjauna ruošinį. ISO P35 markei keliami uždaviniai susiję su visa darbo eiga: nuo plieno ir komponento tipo pasirinkimo iki briaunos panaudojimo, įrankio identifikavimo bei jo medžiagų grąžinimo pasibaigus eksploatacijai. Ypač reikšminga tai gamintojams, kurių detalėse susiduria skirtingos apkrovos ir pertraukiamas pjovimas – būtent tokioms sąlygoms naujoji markė skirta pakeisti TP3501.
Praktine prasme sprendimas jungia tris skirtingus kontrolės lygius. Kontroliuojamas dėvėjimosi profilis orientuotas į darbą staklėse, 0,1 mikrometro chromo spalvos sluoksnis – į operatoriaus galimybę patikrinti kiekvieną briauną, o „Data Matrix“ kodas – į konkretaus įrankio vietą skaitmeniniuose gamybos duomenyse. Taip TP3502 papildo dvi dešimtis metų plėtojamą „Duratomic“ kryptį ne tik nauja danga, bet ir aiškesniu įrankio naudojimo bei valdymo modeliu.
Sprendimą lems darbas konkrečioje operacijoje
Ar TP3502 konkrečioje gamykloje pakeis ankstesnę TP3501, priklausys nuo apdirbamos detalės, pasirinktos geometrijos ir realių pjovimo sąlygų. Tačiau 2026 m. rugsėjį Fagerstoje pristatyta markė aiškiai orientuota į ISO P35 segmento užduotį: išlaikyti prognozuojamą įrankio elgseną tada, kai pjovimas nėra vientisas. Gamintojui tai svarbu todėl, kad sprendimas dėl įrankio paprastai veikia ne vien vieną ciklą, bet ir parametrų parinkimą, keitimo ritmą bei gamybos planavimą visoje detalės apdirbimo operacijoje.