Įsivaizduokite gamybos procesą, kuriame patikrinti, ar automobilio detalė nudažyta tinkamu storiu, reiškia tą detalę tiesiog sugadinti – įpjauti skalpeliu, ištirti po mikroskopu ir išmesti. Būtent taip iki šiol veikė kokybės kontrolė BMW Leipcigo gamykloje, tikrinant plastikines išorines detales. Dabar šis procesas pakeistas technologija, kuri prieš keliolika metų egzistavo daugiausia mokslinės fantastikos filmuose ir saugumo skeneriuose oro uostuose – terahercinėmis bangomis.
Kodėl senasis metodas buvo toks neefektyvus
Iki šiol dažų sluoksnio storio patikra ant plastikinių išorinių detalių Leipcigo gamykloje reikalavo, kad technikai fiziškai įpjautų detalę skalpeliu ir ištirtų pjūvį mikroskopu. Šis metodas turėjo dvi akivaizdžias problemas. Pirma, jis sunaikindavo pačią detalę – kiekvienas patikrintas gabalas tiesiog tapdavo atlieku, nesvarbu, ar dažymas atitiko specifikacijas, ar ne. Antra, ir galbūt svarbiau, nukrypimai nuo specifikacijų dažnai būdavo aptinkami tik vėlesniame gamybos proceso etape – kai jau buvo per vėlu greitai koreguoti patį dažymo procesą, o defektų kaina jau buvo susikaupusi.
Exterior plastikinių detalių gamybos vadovas Leipcigo gamykloje Christophas Theiselmannas tai apibūdino tiesiai – terahercinė matavimo technologija pakeičia sudėtingą rankinį tikrinimą pilnai automatizuotu sprendimu, kokybės užtikrinimą perkeliant į visiškai naują lygį.
Jums taippat gali patikti...
Kaip iš tikrųjų veikia terahercinis matavimas
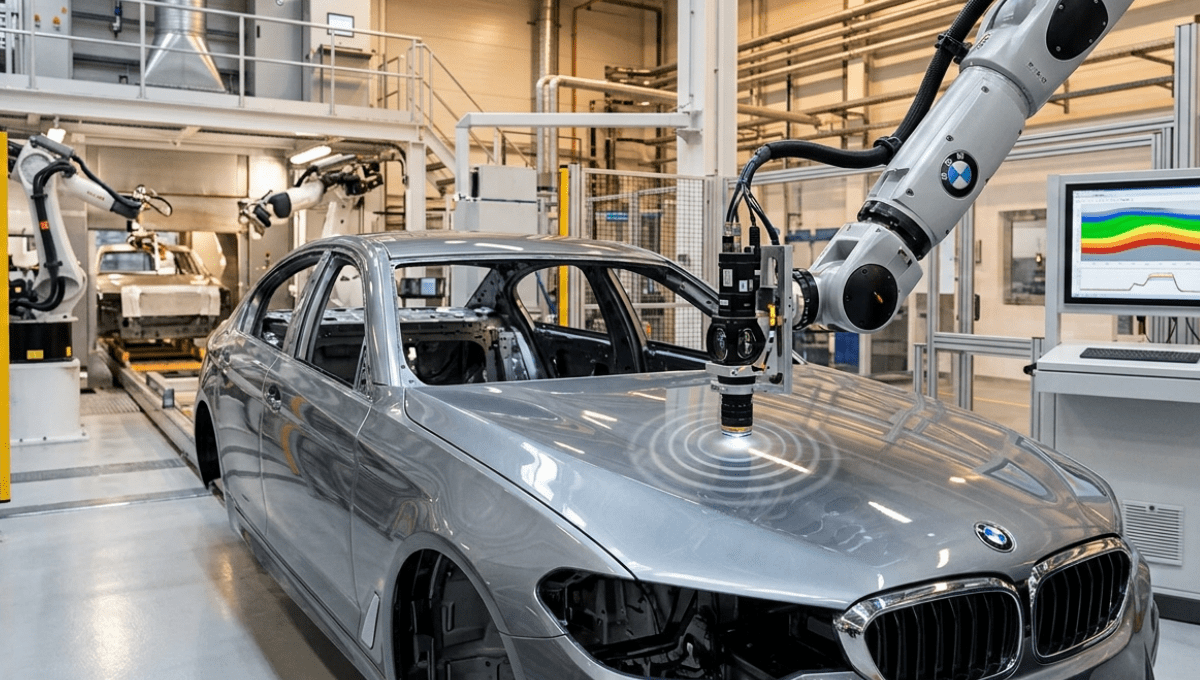
Sistema, pavadinta „Irys“ ir sukurta technologijų partnerio das-Nano (Ispanijos kompanijos, įsikūrusios Navaroje), specialiai pritaikyta pramoninei linijinei kontrolei. Jutikliai, sumontuoti ant dviejų robotų jau esamoje linijos gale esančioje matavimo kameroje, automatiškai ir tiksliai pozicionuojami kiekvienos detalės atžvilgiu. Tada sistema paleidžia terahercines bangas į detalės paviršių ir analizuoja atsispindėjusio signalo skrydžio laiką (angl. time-of-flight), kad apskaičiuotų kiekvieno atskiro dažų sluoksnio storį.
Terahercinės bangos – elektromagnetinės bangos, kurių dažnis svyruoja nuo 0,1 iki 10 terahercų (vienas terahercas lygus 10¹² hercų). Šis dažnių diapazonas užima savotišką tarpinę nišą tarp mikrobangų ir infraraudonosios šviesos spektro. Svarbiausia praktinė šių bangų savybė šiuo atveju – jos gali prasiskverbti pro nemetalines medžiagas, tokias kaip dažai ir plastikas, atspindėdamos skirtingą signalą nuo kiekvieno sluoksnio ribos, taip leisdamos tiksliai apskaičiuoti kiekvieno sluoksnio storį be jokio fizinio kontakto su detale.
Verta pridurti techninę detalę, paaiškinančią, kodėl apskritai prireikė naujos technologijos: tradiciniai metalinių kėbulo dalių dažų storio matavimo metodai remiasi magnetine indukcija – principu, kuris tiesiog neveikia su plastiku, nes plastikas nėra magnetiškai laidus. Terahercinė technologija šį apribojimą apeina visiškai kitokiu fiziniu principu.
Rezultatai, kuriuos sunku ignoruoti
Matavimai užtrunka vos kelias sekundes ir pasiekia mikrometro tikslumo lygį – rezultatą, kurio rankiniais metodais patikimai pasiekti sunku. Leipcigo gamykla automobilius gamina keturiais etapais – presavimo ceche, kėbulų ceche, dažymo ceche ir galutinio surinkimo linijoje, o gamykla taip pat atskirai gamina nudažytas plastikines detales. Naujoji terahercinė sistema tapo pirmuoju šios technologijos pritaikymu išorinėms plastikinėms detalėms visame BMW Group tinkle.
Po sėkmingo bandomojo etapo ir palaipsnio diegimo, nauja technologija dabar gali būti taikoma visoms komponentų nešiklio sistemoms (vadinamiesiems „skids“), o šiuo metu diegiama ir visiems spalvų variantams. Sistema veikia visą parą, septynias dienas per savaitę nuo pat įdiegimo, teikdama realaus laiko duomenis apie dažymo procesą.
Kodėl tai svarbu ne tik kokybės kontrolei
Theiselmannas pabrėžė, kad aukštesnio matavimo tikslumo derinys su tiesiogine proceso integracija ir pilna skaitmenizacija duoda apčiuopiamą naudą per visą gamybos grandinę, vienu metu stiprindamas kokybę, ekonominį efektyvumą ir išteklių taupymą. Tai nėra vien gražiai skambantis vadovo pareiškimas – skaičiai už jo stovi gana konkretūs.
Kadangi metodas nebėra destruktyvus, kiekviena patikrinta detalė lieka tinkama naudoti, o ne tampa atlieka vien dėl to, kad buvo patikrinta. Ankstyvas nukrypimų nuo specifikacijų aptikimas reiškia, kad gamybos proceso koregavimai gali būti atliekami greičiau, kol defektas dar nesukaupė papildomų nuostolių tolimesniuose gamybos etapuose. Das-Nano, technologijos kūrėjas, pabrėžia, kad sistema veikdama visą parą teikia realaus laiko duomenis apie dažymo procesą, leisdama sumažinti proceso kaštus per medžiagų, energijos sąnaudų mažinimą ir defektų prevenciją – tiek ekonominę, tiek aplinkosaugos naudą vienu metu.
Ne pirmas kartas, kai terahercai naudojami BMW gamyboje
Nors tai pirmas kartas, kai ši technologija taikoma plastikinėms detalėms, das-Nano terahercinė technologija metalinių automobilio kėbulo dalių dažų sluoksnio storiui matuoti BMW gamyklose naudojama jau anksčiau. Kompanija pažymi, kad bet kokios spalvos ir formos plastikinė apdailos detalė dabar gali būti tikrinama linijoje naudojant tą pačią terahercinę technologiją, kuri jau taikoma metalinių kėbulų dalims – tai reiškia, kad Leipcigo diegimas veikiau plečia jau patikrintą technologiją į naują pritaikymo sritį, o ne pradeda nuo nulio.
Šis platesnis kontekstas svarbus vertinant technologijos brandumą – tai nėra eksperimentinis, dar nepatikrintas sprendimas, o technologija, jau įrodžiusi save vienoje gamybos srityje ir dabar sėkmingai išplėsta į kitą, techniškai sudėtingesnę taikymo sritį, kur anksčiau naudoti metodai tiesiog fiziškai neveikė.
Kas apskritai yra terahercinės bangos ir kur jos dar naudojamos
Terahercinis spektras ilgą laiką buvo vadinamas „terahercų spraga“ (angl. terahertz gap) – dažnių sritimi tarp mikrobangų ir infraraudonųjų spindulių, kurią mokslininkams ir inžinieriams buvo itin sunku praktiškai išnaudoti dėl technologinių apribojimų generuojant ir aptinkant šio dažnio bangas. Per pastarąjį dešimtmetį ši spraga palaipsniui užpildoma – terahercinė technologija jau naudojama saugumo skeneriuose oro uostuose (kūno skeneriai, aptinkantys po drabužiais paslėptus objektus), medicininėje diagnostikoje (odos vėžio ankstyvam aptikimui, nes terahercinės bangos jautrios vandens kiekio pokyčiams audiniuose) bei kokybės kontrolėje farmacijos pramonėje, tikrinant tablečių dangos storį.
Automobilių pramonei ši technologija tapo prieinama palyginti neseniai, ir BMW atvejis – vienas ryškesnių pavyzdžių, kaip niša technologija, sukurta vienai sričiai (pavyzdžiui, saugumo patikrai), randa visiškai naują, komerciškai vertingą pritaikymą kitoje pramonės šakoje – masinėje automobilių gamyboje, kur kiekviena sutaupyta sekundė ir kiekviena nesugadinta detalė tiesiogiai konvertuojasi į realius pinigus.
Kodėl niekas nesiskundė senuoju metodu, bet naujasis vis tiek geresnis
Verta paminėti ir sąžiningą, kiek ironišką pastebėjimą: žmonės niekada nesiskundė BMW automobilių dažymo kokybe – rankinis, destruktyvus tikrinimo metodas, nepaisant savo trūkumų, per dešimtmečius užtikrino, kad į rinką patenkantys automobiliai atitiktų aukštus kokybės standartus. Tai reiškia, kad naujosios technologijos vertė slypi ne tiek galutinio produkto kokybės pagerinime iš vartotojo perspektyvos – ji jau buvo aukšta – kiek pačiame gamybos proceso efektyvume: mažiau atliekų, greitesnis nukrypimų aptikimas, mažesnės sąnaudos gamintojui.
Tai svarbus skirtumas, kurį verta suprasti vertinant tokias pramonines inovacijas apskritai. Ne kiekviena nauja technologija egzistuoja tam, kad išspręstų akivaizdžią, vartotojui matomą problemą – dažnai vertingiausios inovacijos sprendžia nematomas, bet finansiškai reikšmingas problemas gamybos grandinės viduje, kurių galutinis pirkėjas niekada net nepastebėtų, jei jos neišspręstos.
Ekonominis skaičiavimas, kurio bendrovės viešai nedetalizuoja
Nors BMW ir das-Nano nepateikia tikslių sutaupytų sumų, galima apytiksliai įsivaizduoti, kokio masto ekonominis efektas slypi už šio sprendimo. Masinėje automobilių gamyboje kiekviena plastikinė išorinė detalė, sunaikinta vien tikrinimo tikslais, reiškia ne tik pačios detalės kainą, bet ir jai pagaminti sunaudotas žaliavas, energiją bei darbo laiką. Jei rankinis metodas reikalaudavo periodiškai aukoti tam tikrą procentą pagamintų detalių vien statistinei kontrolei, o naujasis metodas leidžia patikrinti kiekvieną detalę nesunaikinant nė vienos, sutaupymas kaupiasi ne tik tiesioginėse medžiagų sąnaudose, bet ir sumažėjusiame atliekų tvarkymo poreikyje – aspekte, kuris vis svarbesnis gamintojams, siekiantiems demonstruoti aplinkosauginį atsakingumą reguliuotojams ir investuotojams.
Papildomas, sunkiau apskaičiuojamas, bet realus pranašumas – greitesnis reagavimas į gamybos proceso nukrypimus. Senajame procese, kai defektas būdavo aptinkamas tik vėlesniame etape, jau būdavo pagaminta ir galimai sugadinta daugiau detalių, kol problema pasiekdavo tuos, kas galėjo ją ištaisyti prie šaltinio. Realaus laiko duomenys, kuriuos dabar teikia terahercinė sistema, leidžia šį atotrūkį sutrumpinti nuo galimų valandų ar net dienų iki sekundžių – tai reiškia, kad bet koks nukrypimas nuo specifikacijų gali būti pataisytas gerokai anksčiau, užkertant kelią didesnio masto broko susikaupimui.
Kur ši technologija gali atsidurti toliau
Naujoji sistema turi reikšmingą plėtros potencialą kitose BMW Group gamyklose, ypač nudažytuose kėbulų cechuose ir visame tiekėjų tinkle. Tai reiškia, kad Leipcigo gamykla šiuo atveju veikia kaip savotiška bandomoji aikštelė – jei technologija ir toliau pasiteisins didesniu mastu, tikėtina, kad panašūs teraherciniai matavimo įrenginiai per artimiausius metus atsiras ir kitose gamyklose, gaminančiose plastikines automobilių detales, tiek pačios BMW, tiek jos tiekėjų gamyklose.
Platesniu kontekstu tai iliustruoja bendrą automobilių pramonės tendenciją – kokybės kontrolė, tradiciškai remdavosi žmogaus atliekama, dažnai destruktyvia patikra, palaipsniui perkeliama į automatizuotas, neinvazines, realaus laiko sistemas. Automobilių gamyba jau seniai nebe naujiena robotizuotų procesų srityje – automobilių pramonė ilgą laiką buvo pramoninių robotų revoliucijos priešakyje, skatindama žmogaus ir roboto bendradarbiavimą darbo vietoje. Terahercinė technologija tiesiog perkelia šią automatizaciją į naują sritį – kokybės matavimą, kuris anksčiau buvo vienas paskutinių bastionų, vis dar reikalaujančių tiesioginio, destruktyvaus žmogaus įsikišimo.
Verta stebėti, ar panašias sistemas per ateinančius kelerius metus ims diegti ir konkuruojantys gamintojai – Mercedes-Benz, Volkswagen ar Toyota – nes pramonėje inovacijos, sumažinančios gamybos kaštus be jokio kompromiso kokybei, retai lieka vieno gamintojo monopolija ilgiau nei kelerius metus. Jei terahercinis matavimas pasiteisins plačiu mastu, tikėtina, kad per artimiausią dešimtmetį jis taps tokiu pat standartiniu kokybės kontrolės įrankiu automobilių pramonėje, kokiu šiandien laikomi rentgeno spinduliai medicinoje ar ultragarsas gimdymo klinikose – technologija, kurios pritaikymo sritis prasidėjo siaurai, bet palaipsniui tapo neatsiejama viso proceso dalimi.
Šaltiniai: BMW Group oficialus pranešimas, Automotive Manufacturing Solutions, Products Finishing, das-Nano, European Express
Dažniausiai užduodami klausimai
Kaip veikia terahercinė dažų storio matavimo technologija automobilių gamyboje?
Sistema paleidžia terahercines bangas į detalės paviršių ir analizuoja atsispindėjusio signalo skrydžio laiką. Šios elektromagnetinės bangos prasiskverbia pro nemetalines medžiagas ir atspindi skirtingą signalą nuo kiekvieno sluoksnio ribos, o robotai sumontuotuose jutikliuose leidžia atlikti matavimus be jokio fizinio kontakto.
Kodėl BMW Leipcigo gamykloje atsisakė seno plastiko detalių tikrinimo metodo?
Senasis metodas reikalavo fiziškai įpjauti kiekvieną detalę skalpeliu ir ištirti pjūvį mikroskopu, todėl patikrinta detalė iškart tapdavo atlieka. Naujoji neverkiamoji ir nesunaikinanti sistema leidžia patikrinti kiekvieną detalę nesugadinant nė vienos iš jų.
Kokia yra pagrindinė terahercinės technologija nauda gamintojui?
Technologija leidžia sumažinti gamybos kaštus per medžiagų bei energijos sąnaudų mažinimą ir defektų prevenciją. Ji realiu laiku pateikia duomenis, todėl gamybos procesas gali būti koreguojamas akimirksniu, išvengiant didesnio broko susikaupimo.